Tin tức

Khắc phục sự cố tháo khuôn thường gặp trong sản xuất bê tông

Đối với bê tôngkhốinhà sản xuất, giai đoạn tháo khuôn là nơi năng suất và chất lượng sản phẩm không thay đổi. Khi các thanh, vết nứt hoặc bề mặt bê tông bị thiếu sót trong quá trình tháo khuôn, chi phí về thời gian ngừng hoạt động, lãng phí và sản phẩm bị loại bỏ sẽ tích lũy nhanh chóng. Hiểu nguyên nhân gốc rễ của những vấn đề thường gặp này—và biết cách khắc phục chúng—là điều cần thiết để duy trì dây chuyền sản xuất hiệu quả.

Tại Fujian Unik Mold Technology Co., Ltd., chúng tôi đã chế tạo khuôn bê tông hiệu suất cao từ năm 2010. Rút kinh nghiệm từ việc phục vụ 28 thị trường xuất khẩu, đây là hướng dẫn khắc phục sự cố thực tế cho các sự cố đúc thường gặp nhất.

Vấn đề 1: Khối dính vào khuôn trong quá trình tháo khuôn

Dính là một trong những vấn đề phổ biến và khó chịu nhất trong sản xuất bê tông. Nó làm chậm chu kỳ, làm hỏng cả khuôn và sản phẩm, đồng thời có thể khiến dây chuyền ngừng hoạt động.

Nguyên nhân có thể:

Áp dụng dầu giải phóng không đủ hoặc không đồng đều

Chất chống dính chất lượng thấp không phù hợp với loại bê tông

Sự mài mòn bề mặt khoang tạo ra các điểm ma sát

Thời điểm tháo khuôn không đúng—quá sớm hoặc quá muộn

Hỗn hợp bê tông cứng, khả năng thi công thấp

Giải pháp:

Thoa một lớp dầu giải phóng chuyên nghiệp mỏng, đều trên tất cả các bề mặt khoang

Đánh bóng lại các hốc khuôn để khôi phục lại bề mặt mịn (UNIK khuyến nghị Ra 1.6)

Duy trì thời gian tháo khuôn ổn định, lý tưởng nhất là 10–15 giây sau khi rung

Điều chỉnh hỗn hợp bê tông của bạn để cải thiện khả năng chảy và giảm độ dính

Vấn đề 2: Khối có lỗ khí hoặc khoảng trống bề mặt

Các lỗ khí trên bề mặt của các khối đã hoàn thiện không chỉ là vấn đề về mặt thẩm mỹ mà còn có thể ảnh hưởng đến tính toàn vẹn của cấu trúc.

Nguyên nhân có thể:

Độ rung không đủ, ngăn không khí bị mắc kẹt thoát ra ngoài

Hỗn hợp bê tông quá nhớt làm bẫy bọt khí

Phân phối thức ăn kém, để lại túi khí trong khoang


Sử dụng chất chống dính gốc dầu có thể giữ không khí ở bề mặt khuôn

Giải pháp:

Hiệu chỉnh lại tần số rung về phạm vi 50–60 Hz được đề xuất

Cải thiện tính lưu động của bê tông bằng cách điều chỉnh thiết kế hỗn hợp hoặc thêm chất hóa dẻo

Đảm bảo cho ăn đều và đầy đủ trên tất cả các khoang

Cân nhắc sử dụng các chất giải phóng gốc nước, đã được chứng minh là mang lại chất lượng bề mặt tốt hơn so với các chất thay thế gốc dầu

Vấn đề 3: Vết nứt hoặc vết nứt chân tóc trên bề mặt khối

Khối bị nứt là tổn thất trực tiếp về vật chất và lao động.

Nguyên nhân có thể:

Hỗn hợp quá khô làm giảm độ bền của cây xanh

Thời gian bảo dưỡng không đủ trước khi tháo khuôn

Độ rung không phù hợp—quá thấp hoặc quá cao

Ứng suất cơ học do dính trong quá trình đúc

Thay đổi nhiệt độ đột ngột sau khi sản xuất

Giải pháp:

Tăng hàm lượng nước hoặc thêm chất làm dẻo vào hỗn hợp

Kéo dài thời gian bảo dưỡng lên 24–48 giờ trước khi tháo dỡ

Điều chỉnh độ rung theo tần số chính xác cho kích thước và hình dạng khối cụ thể của bạn

Đảm bảo quá trình tháo khuôn trơn tru và bôi trơn khoang thích hợp để chống dính

Vấn đề 4: Bề mặt khối thô ráp hoặc có hạt

Bề mặt nhám ảnh hưởng đến cả tính thẩm mỹ và khả năng bán được.

Nguyên nhân có thể:

Bề mặt khoang bị mòn hoặc trầy xước

Cặn xi măng khô còn sót lại trong khuôn từ chu kỳ trước

Dầu xả kém chất lượng

Hỗn hợp bê tông quá khô

Giải pháp:

Đánh bóng lại các bức tường khoang để khôi phục lại bề mặt mịn màng

Làm sạch khuôn ngay sau mỗi ca làm việc để tránh tích tụ xi măng

Sử dụng chất giải phóng thích hợp (tránh sử dụng dầu diesel hoặc các chất thay thế khác)

Tăng tỷ lệ cát mịn hoặc điều chỉnh tỷ lệ nước-xi măng

Vấn đề 5: Các góc không đều hoặc các cạnh bị gãy

Hư hỏng ở các cạnh và góc của khối thường là dấu hiệu của ứng suất cơ học trong quá trình tháo khuôn.

Nguyên nhân có thể:

Các góc khoang bị mòn hoặc hư hỏng

Khó tháo khuôn do hỗn hợp dính

Rung động quá mức gây ra sự dễ vỡ của cạnh

Chữa không đúng cách hoặc làm khô quá nhanh

Giải pháp:

Sửa chữa hoặc thay thế các miếng chèn khoang bị hỏng

Thoa đều dầu giải phóng lên tất cả các bề mặt

Cân bằng độ rung để tránh nén quá mức

Giữ điều kiện bảo dưỡng ổn định và bóng mát

Vấn đề 6: Vết rách siêu nhỏ và sự đổi màu bề mặt

Các vết rách nhỏ và sự đổi màu xám có thể xuất hiện trên các bề mặt khối, đặc biệt ảnh hưởng đến các sản phẩm cao cấp có vẻ ngoài quan trọng.

Nguyên nhân có thể:

Độ bám dính giữa bê tông và bề mặt khuôn trong quá trình tháo khuôn, được gọi là "độ bám dính của đế giày"

Sự hình thành “nở hoa” trên khối xi măng trắng

Giải pháp:

Tối ưu hóa thời gian tháo khuôn và ứng dụng đại lý phát hành

Đối với các sản phẩm xi măng trắng, kiểm soát cẩn thận các điều kiện đóng rắn và lựa chọn chất giải phóng để ngăn ngừa sự hình thành hiện tượng nở hoa

Vấn đề 7: Sự thay đổi kích thước khối giữa các chu kỳ

Kích thước khối không nhất quán cho thấy có vấn đề về độ ổn định của khuôn hoặc căn chỉnh máy.

Nguyên nhân có thể:

Biến dạng khung khuôn do mỏi rung lâu dài

Bu lông lỏng hoặc chèn khoang không thẳng hàng

Máy rung mất cân bằng

Cho ăn không đồng đều hoặc trộn không đều

Giải pháp:

Siết chặt tất cả các bu lông bằng cờ lê lực để đảm bảo căn chỉnh chính xác

Kiểm tra các chốt căn chỉnh và thay thế những chốt bị mòn

Điều chỉnh động cơ rung để cân bằng

Tiêu chuẩn hóa việc cho ăn và trộn đều

Phương pháp tiếp cận UNIK: Phòng ngừa thông qua thiết kế

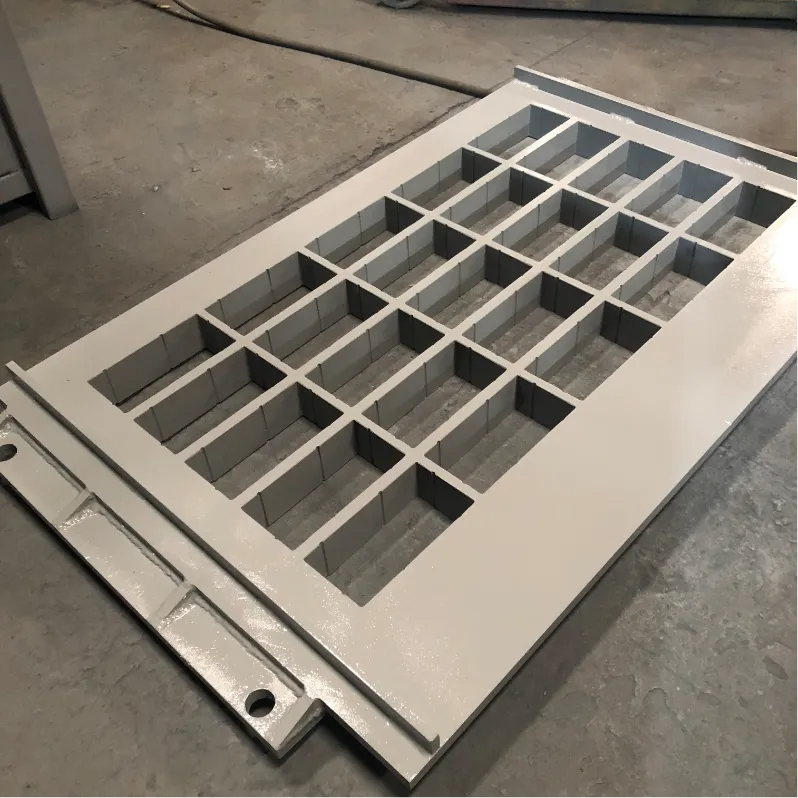
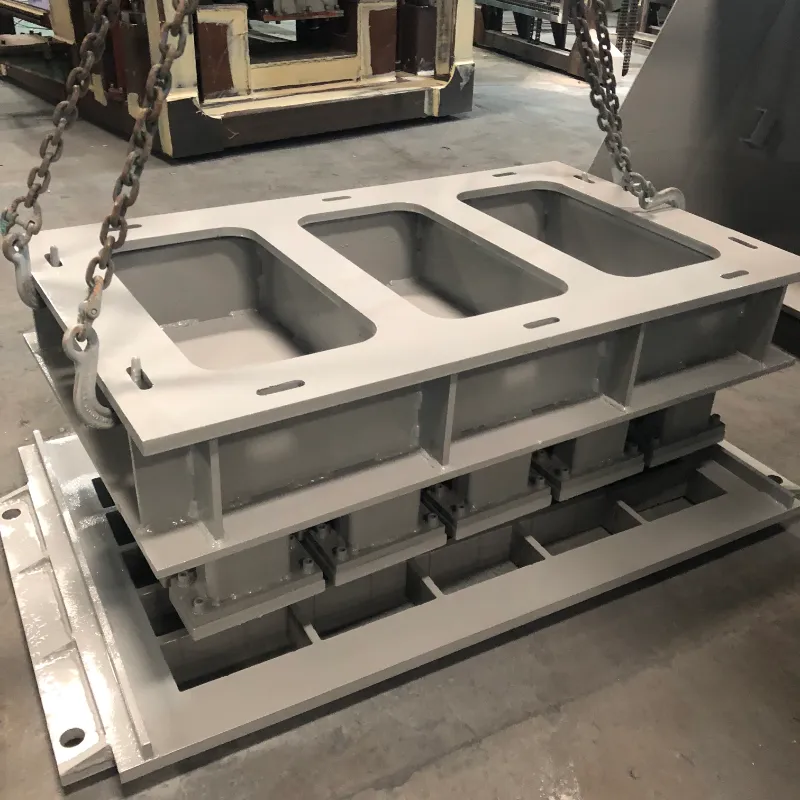
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Nhiều vấn đề về tháo khuôn có thể được ngăn ngừa thông qua việc thiết kế khuôn và lựa chọn vật liệu phù hợp:

Góc nghiêng: Một độ côn thích hợp trên thành khoang là điều cần thiết để tháo khuôn sạch. Không có nó, các khối sẽ bị dính bất kể chất lượng của tác nhân phát hành.

Bán kính góc: Các góc 90 độ sắc nét là điểm chịu áp lực bắt đầu nứt. Thiết kế UNIK kết hợp các góc bán kính 3-5mm để giảm hư hỏng cạnh.

Bề mặt hoàn thiện: Bề mặt khoang được đánh bóng (Ra 1.6) giúp giảm ma sát và cải thiện hiệu suất tháo khuôn lên tới 30%.

Xử lý nhiệt: Việc chế hòa khí thích hợp sẽ đạt được độ cứng bề mặt HRC58-62 trong khi vẫn duy trì độ bền của lõi, giảm mài mòn dẫn đến dính.

Loại thép: Sử dụng vật liệu cao cấp như 42CrMo hoặc thép dùng cho công cụ đảm bảo khuôn duy trì được hình dạng và chất lượng bề mặt trong suốt 80.000–100.000 chu kỳ.

Phần kết luận

Hầu hết các vấn đề về tháo khuôn đều có thể dự đoán và phòng ngừa được. Bằng cách xác định một cách có hệ thống nguyên nhân gốc rễ—dù là trong thiết kế hỗn hợp, cài đặt độ rung, ứng dụng chất giải phóng hay tình trạng khuôn—bạn có thể triển khai các giải pháp mục tiêu giúp giảm lãng phí và thời gian ngừng hoạt động.

Một khuôn được bảo trì tốt có thể kéo dài 80.000–100.000 chu kỳ trong khi vẫn duy trì chất lượng bề mặt khối hoàn hảo và vận hành trơn tru trên dây chuyền tự động tốc độ cao. Với khả năng xử lý sự cố thích hợp và kỹ thuật khuôn có độ chính xác cao, bạn có thể duy trì dây chuyền sản xuất của mình hoạt động hiệu quả với tỷ lệ lỗi thấp hơn và gián đoạn tối thiểu.

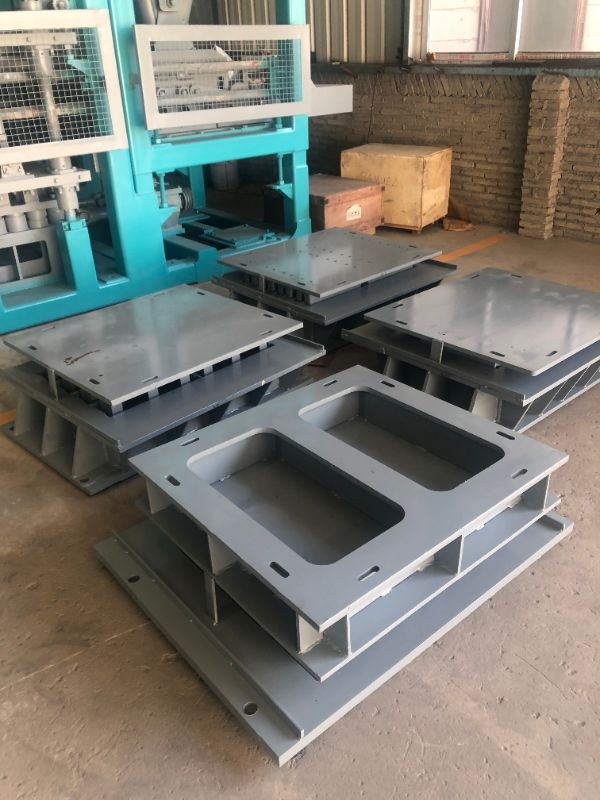
 Multiple finished concrete moulds beside block making machine

Tin tức liên quan
Để lại cho tôi một tin nhắn
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật
Từ chốiChấp nhận